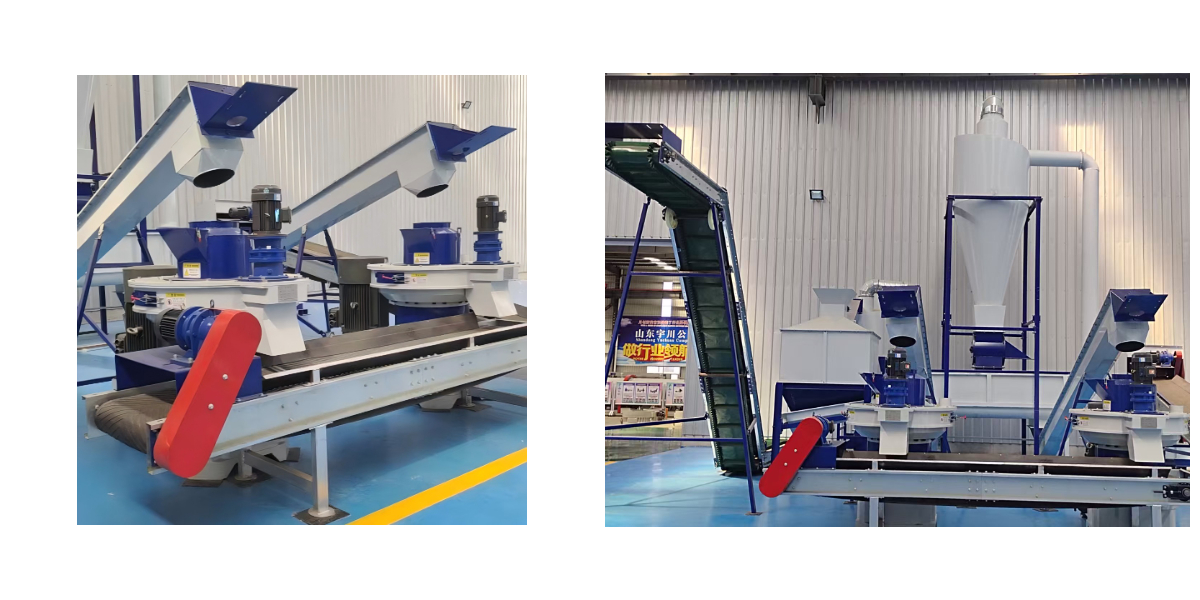
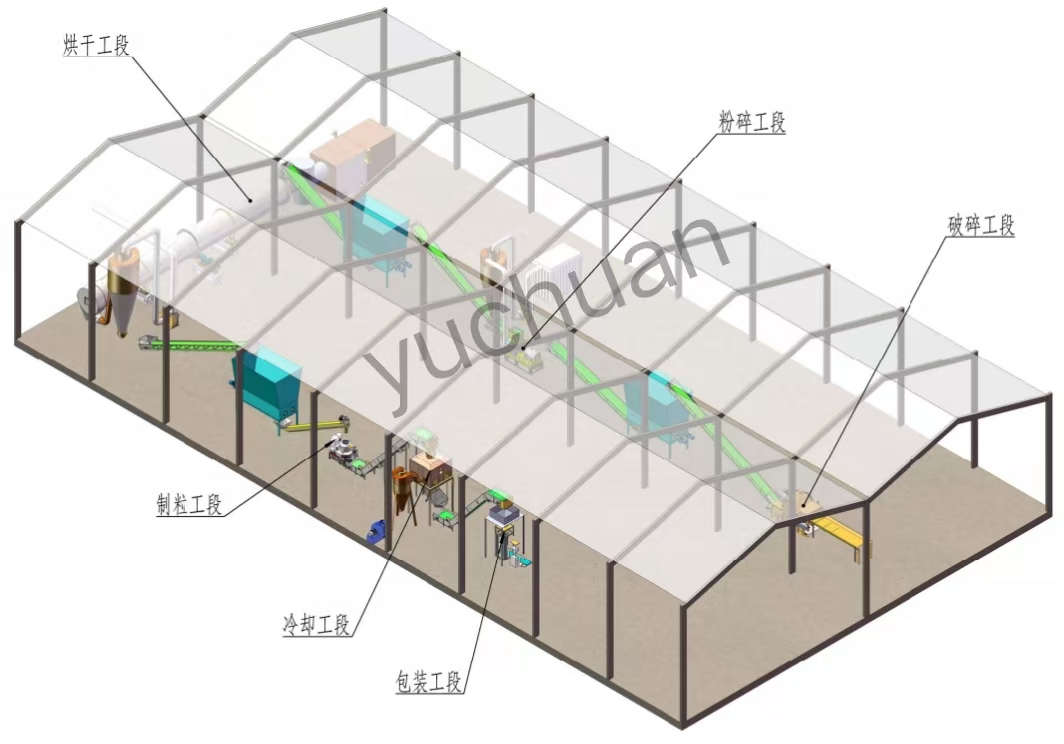
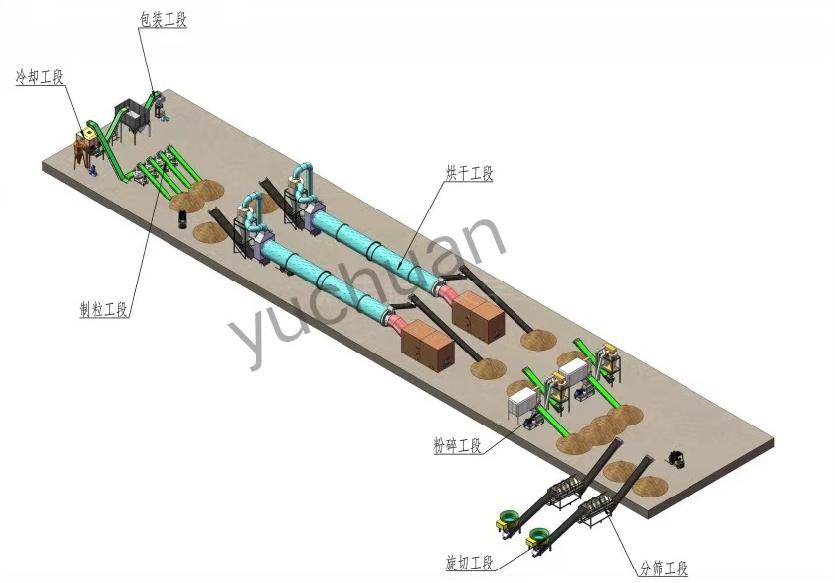
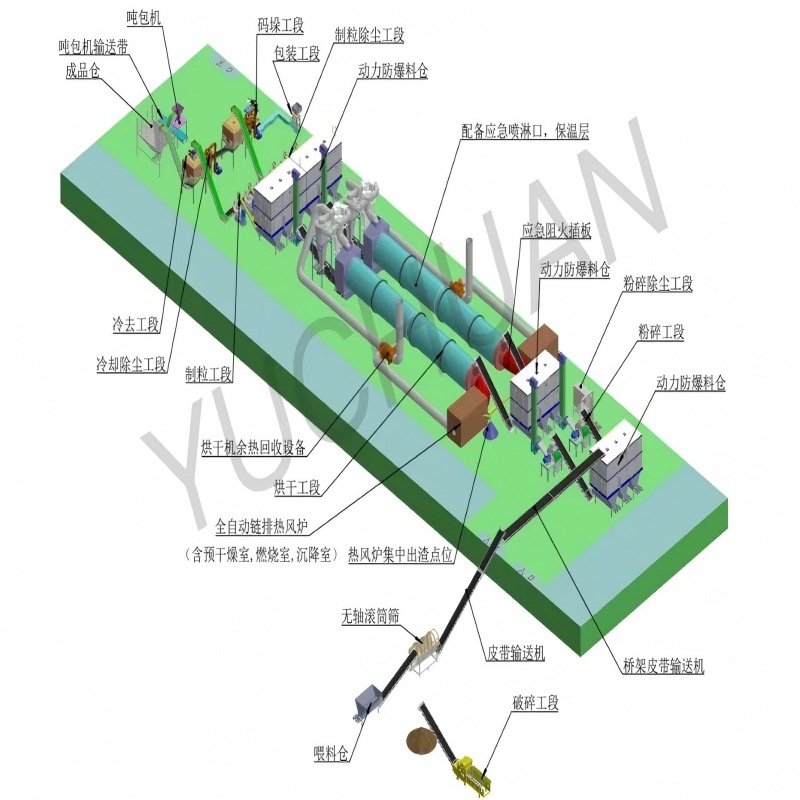
خط إنتاج حبيبات الكتلة الحيوية
نظام آلي بالكامل لإنتاج مستمر ومستقر.
متوافق مع الخشب والقش والخيزران وغيرها من المواد الأولية الكتلية الحيوية.
هيكل موفر للطاقة بإنتاجية عالية وحبيبات متجانسة.
1. نظرة عامة على المنتج
1.1 مما يتكون الخط
خط إنتاج حبيبات الكتلة الحيوية ليس آلة واحدة بل مجموعة من المعدات مرتبة في تسلسل ثابت، حيث يقوم كل قسم بالتحضير الذي يحتاجه القسم التالي. يُورَّد الخط الموصوف في هذه الوثيقة كحزمة واحدة، من استقبال المادة الخام إلى الكيس المعبأ من الحبيبات، وتُطابَق سعة كل قسم مع مطحنة الحبيبات بحيث لا يصبح أي قسم عنق زجاجة للأقسام الأخرى.
التسلسل هو: استقبال المواد الخام وتخزينها، والسحق، والتجفيف، والتحبيب، والتبريد، والغربلة، والتعبئة، مع معدات جمع الغبار والنقل التي تخدم الخط بأكمله. تقوم الكسارة بتقليل حجم المواد الضخمة إلى حجم جسيمي يمكن لمطحنة التحبيب قبوله، ويخفض المجفف الرطوبة إلى النطاق الذي يمكن فيه ضغط المادة، وتُشكّل مطحنة التحبيب الحبيبات تحت الضغط، ويخفض المبرد درجة حرارة الحبيبات إلى درجة الحرارة المحيطة حتى تتصلب الحبيبات دون تشقق، وتزيل الغربال المواد الناعمة وتعيدها إلى العملية، ويقوم قسم التعبئة بوزن المنتج النهائي وتعبئته في أكياس.
يمكن توريد كل قسم بأحجام وتكوينات مختلفة، ويمكن بناء الخط لورشة صغيرة، أو لمصنع تعاوني، أو لمنشأة صناعية تعمل على ثلاث ورديات. ويُختار قطر القالب وعدد البكرات وقدرة الإدارة وحجم المجفف وترتيب التعبئة بناءً على ظروف العمل لا من قائمة قياسية، لأن السعة الاسمية نفسها تعني معدات مختلفة جدًا عند التعامل مع نشارة الخشب والقش الرطب.
يُعرض الخط أيضًا بتكوينات جزئية: يمكن للعميل الذي يمتلك بالفعل كسارة أن يأخذ قسمي التجفيف والتحبيب فقط؛ ويمكن للعميل الذي يمتلك بالفعل مطحنة حبيبات أن يأخذ أقسام السحق والتجفيف والتبريد. وفي كل حالة يوضح عرض السعر الأقسام المشمولة وكيفية التعامل مع الواجهات، أي السيور الناقلة والمجاري والتوصيلات الكهربائية.
1.2 متطلبات تحضير المواد الخام
تحدد ثلاث خصائص للمادة الخام تصميم الخط: حجم الجسيمات، ومحتوى الرطوبة، والكثافة الظاهرية. يحدد حجم الجسيمات تكوين القالب والبكرة، لأن الكرية تتشكل بضغط المادة في فتحة القالب، والجسيم المفرط الحجم إما يسد الفتحة أو يُضغط خارجًا ككرية ضعيفة. تحدد الرطوبة المجفف وتكييف المادة قبل القالب، لأن الماء في المادة يتحول إلى بخار داخل القالب ويشقق الكرية أثناء تبريدها. تحدد الكثافة الظاهرية حجم الصوامع والناقل، وهي السبب في أن المواد الخفيفة مثل القش تحتاج إلى نظام مناولة أكبر مما توحي به وزنها.
هدف التحضير المعتاد هو حجم جسيمات من 3 إلى 5 مم للمواد الخشبية ومن 3 إلى 6 مم للقش، مع رطوبة من 8% إلى 12% عند مدخل مكبس الكريات. يمكن تحبيب المواد خارج هذه النطاقات مع ذلك، لكن عمر القالب والإنتاجية ومتانة الكريات كلها تنخفض، ويعوّض المشغل ذلك بتقليل معدل التغذية، وهو ما يعادل فقدان القدرة. يعرض القسم 3.1 والجدول 2 الأرقام العملية للمواد الرئيسية.
حيث تكون المادة الخام مزيجًا، مثل نشارة الخشب مع الرقائق واللحاء، ينبغي سحق المزيج إلى حجم موحد وخلطه قبل التجفيف، حتى تتلقى المجففة ومكبس الكريات تغذية متسقة. يتم الخلط في صومعة التخزين أو على أرضية الاستقبال، وهو إجراء بسيط يزيل معظم التباين الذي يظهر بخلاف ذلك على شكل تقلب في جودة الكريات.
1.3 تكوينات الخط
يُقدَّم الخط في ثلاثة تكوينات نموذجية. التكوين المدمج مبني حول مطحنة حبيبات واحدة مع كسارة ومجفف صغير وميزان تعبئة، وهو مخصص للورش والمزارع التي تنتج لاستخدامها الخاص أو للسوق المحلية. ويضيف التكوين القياسي صومعة وسيطة ومبردًا مزودًا بغربال ونظام جمع الغبار وقسم تعبئة شبه آلي، وهو مخصص للإنتاج التجاري. أما التكوين الصناعي فيضاعف قسمي التكسير والتحبيب، ويضيف الخلط التلقائي وخط تعبئة آلي بالكامل، وهو مخصص لإنتاج التصدير حيث يجب أن يعمل الخط باستمرار وألا يؤدي توقف آلة واحدة إلى إيقاف المصنع بأكمله.
في جميع التكوينات الثلاثة، تتمركز التحكمات الكهربائية في خزانة واحدة مع تشابك بين الأقسام، بحيث يؤدي التوقف في المصب إلى إيقاف التغذية في المنبع بدلاً من ملء المعدات بالمواد. التشابكات ومفاتيح الإيقاف الطارئ وحماية المحركات جزء من التوريد وليست إضافة اختيارية، لأن الخط الذي يفتقر إليها هو خط سيتضرر من أول انسداد.
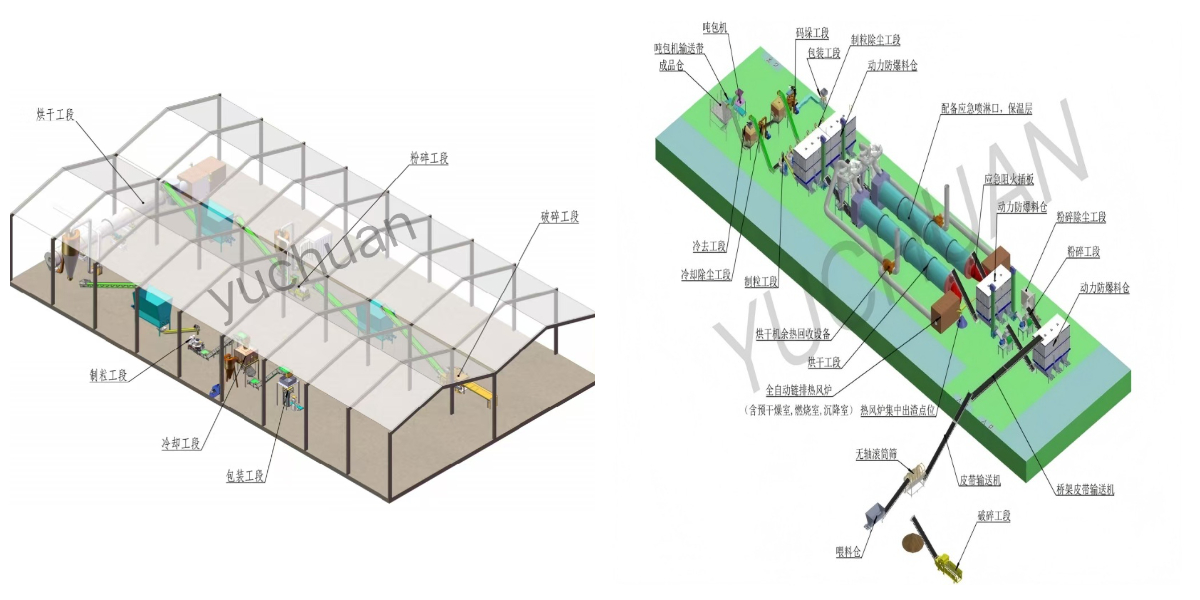
2. المزايا الرئيسية لخط إنتاج الكريات
2.1 مزايا الخط الكامل
المزايا أدناه مكتوبة من وجهة نظر المشغّل، لأن قيمة الخط تُحدَّد بعدد الساعات التي يعمل فيها فعلياً سنوياً، وبمقدار ما يستهلكه مما يعود كمنتج قابل للبيع.
١. جميع الأقسام متوافقة مع بعضها البعض. الكسارة والمجفف ومطحنة الكريات والمبرد وقسم التعبئة مصممة وفقاً لنفس ظروف التشغيل، بحيث يصل الخط إلى طاقته الإنتاجية المقررة بدلاً من أن يحدّه قسم واحد غير كافٍ الحجم.
٢. يُورَّد الخط كحزمة واحدة مع رسومات التخطيط ومجاري الهواء ومعدات النقل وخزانة تحكم واحدة، مما يزيل مشكلات التوصيل البيني التي تظهر عند تجميع معدات من موردين مختلفين في الموقع.
3. يمنع التعشيق بين الأقسام تراكم المواد داخل المعدات عند توقف أحد الأقسام، مما يحمي القالب والمجفف والناقلات من أضرار الانسداد.
4. يُشغَّل المجفف ببقايا المصنع نفسها في التكوين الحيوي، لذا تكون تكلفة وقود التجفيف قريبة من الصفر وتتحول النفايات التي لا يمكن بيعها كمنتج إلى الطاقة التي تجفف المنتج.
5. يُختار القالب ومجموعة الأسطوانات وفقًا للمادة، لذا تتوافق نسبة الضغط مع المادة الخام ويتم الوصول إلى كثافة الكريات دون إرهاق المحرك الرئيسي.
6. يعمل المبرد والمنخل معًا: يُصلّب المبرد الكريات، ويزيل المنخل الحبيبات الدقيقة، التي تُعاد إلى القالب بدلًا من بيعها كغبار، وبذلك ترتفع نسبة الكريات القابلة للبيع.
7. يُدرَج جمع الغبار في مراحل السحق والتجفيف والتبريد، بحيث تستوفي الورشة متطلبات الانبعاثات المعتادة، ويُعاد المسحوق المجموع إلى المنتج.
8. يمكن بناء الخط على مراحل. يمكن للعميل أن يبدأ بالسحق والتكوير ثم يضيف التجفيف والتبريد والتعبئة الأوتوماتيكية لاحقًا، ويترك التصميم المساحة والتوصيلات للأقسام اللاحقة.
9. يُخصَّص الجهد والتردد وحجم القالب ووزن التعبئة ولغة لوحة التحكم حسب الطلب، بحيث يمكن تشغيل الخط في بلد العميل دون تعديل في الموقع.
10. تُحفظ قطع الغيار الخاصة بالقالب والبكرات والمطارق والأحزمة والمحامل في المخزون، ويُوثَّق الخط بدليل ومخطط أسلاك وقائمة قطع غيار، بحيث لا تعتمد الصيانة على وجود المورّد في الموقع.
2.2 مزايا الأقسام الرئيسية
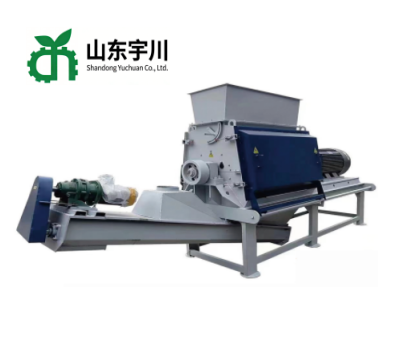
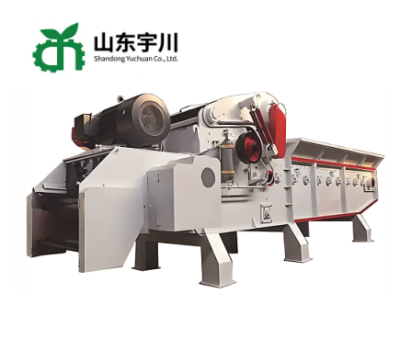
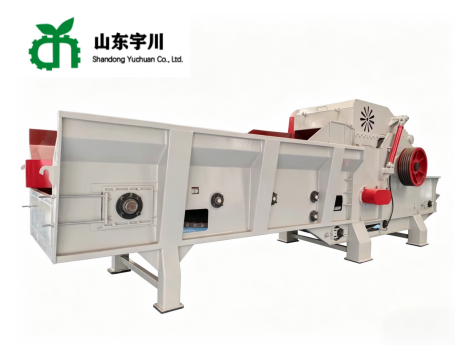
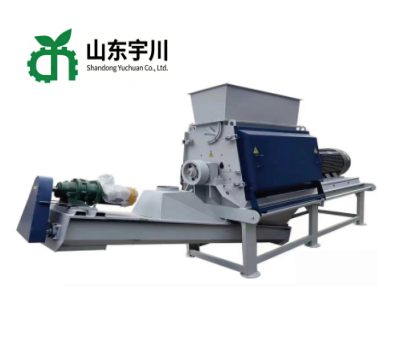
قسم التكسير. تقلّل الكسارة المطرقية ذات غرفة على شكل قطرة الماء والمطارق المصنوعة من سبيكة قابلة للعكس رقائق الخشب والنشارة والقش والقشور إلى الحجم الذي يتطلبه القالب، مع إتاحة تغيير الغربال للحصول على مادة خشنة أو ناعمة لمنتجات مختلفة. وتُوضع الكسارة قبل المجفف بحيث تُكسَر المادة الرطبة وهي ما تزال طرية، وهو ما يستهلك طاقة أقل من تكسير المادة الجافة.
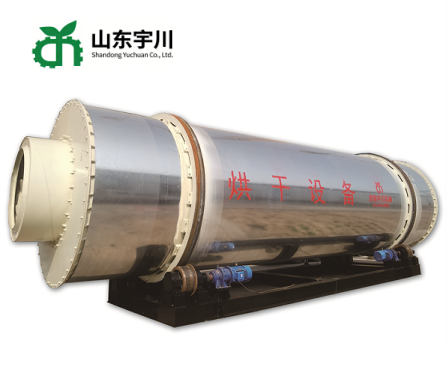
قسم التجفيف. تُجفف المجففة الأسطوانية ثلاثية المرور أو متعددة القنوات المادة إلى نسبة رطوبة تتراوح بين 8% و12%، مع توفير الحرارة بواسطة موقد يعمل ببقايا النباتات أو بالغاز أو الزيت أو بالحرارة المهدورة. يحافظ المجفف على استقرار رطوبة المخرج عند تغير المادة الداخلة، وهو ما يسمح لمطحنة الكريات بالعمل بمعدل تغذية ثابت.
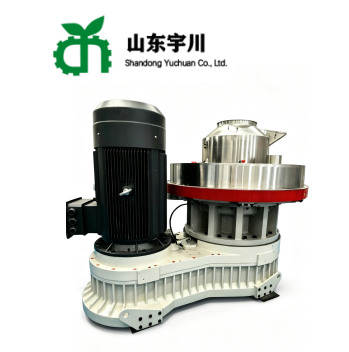
قسم التحبيب. تستخدم مطحنة الكريات قالباً حلقياً ببكرتين أو ثلاث بكرات، وتشحيناً قسرياً، وجهاز تكييف قبل القالب. تُختار نسبة ضغط القالب وفقاً للمادة: نسبة عالية للخشب، ونسبة أقل للقش والقشور، بحيث تكون الكرية كثيفة دون إرهاق المحرك. يحدد القاطع طول الكرية، ويمكن تغيير القالب والبكرات لمنتج مختلف.
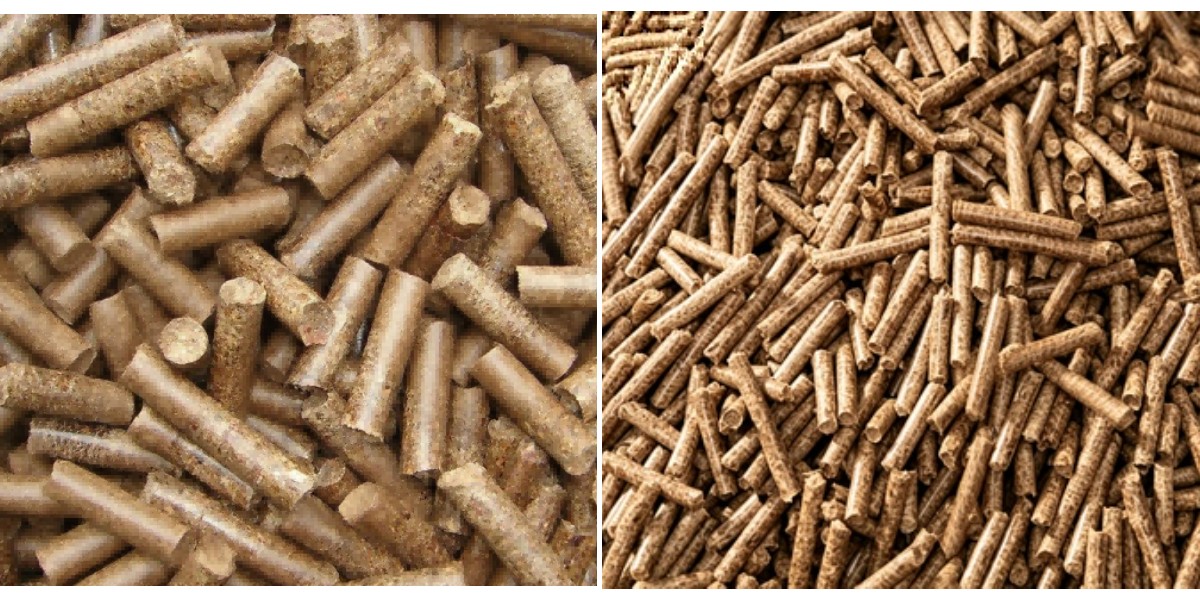
قسم التبريد والغربلة. يخفّض مبرّد التيار المعاكس حبيبات العلف من درجة حرارة القالب إلى ما يقارب درجة الحرارة المحيطة، ويفصل منخل اهتزازي النواعم ويعيدها إلى العملية. الحبيبات التي تُعبّأ ساخنة تستمر في التبريد داخل الكيس، ويتكاثف بخار الماء داخل الكيس، فتصل إلى العميل طرية ومتعفنة، وهو أكثر ما يُشتكى منه في المصانع التي تستغني عن المبرّد.
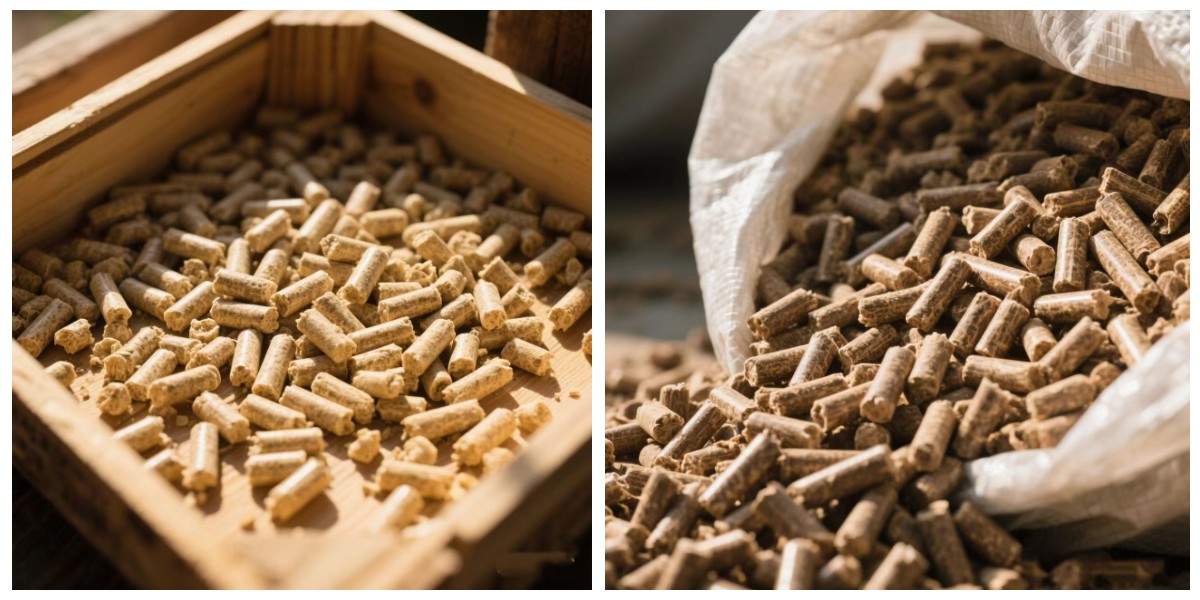
قسم التعبئة. تقوم وحدة الوزن والتعبئة بملء أكياس سعة 15 كغ أو 25 كغ أو 50 كغ أو أكياس جامبو، مع جهاز إغلاق أو خياطة وناقل حزامي إلى منطقة التخزين. تحدد دقة الوزن وجودة تقديم الكيس كيفية استقبال المنتج في السوق، وهما جزء من الخط وليستا فكرة لاحقة.
3. العملية
3.1 تدفق عملية إنتاج الحبيبات
تدفق العملية في الخط ثابت، وكل قسم موجود بسبب خاصية في المادة لا يستطيع القسم التالي تحمّلها. وتصف الخطوات أدناه التدفق كما يُشغَّل في الموقع.
١. استقبال المواد الخام وتخزينها. تُستقبل المواد على أرضية خرسانية أو في قادوس، ويُفحص وجود التلوث مثل الحجارة والمعادن والبلاستيك، وتُخزَّن في صومعة أو سقيفة مغطاة. يُحافَظ على التخزين قصيرًا للمواد الرطبة، لأن الكتلة الحيوية الرطبة تسخن وتتخمر في الكومة وتفقد قيمتها الحرارية.
٢. السحق. تقوم الكسارة المطرقية بتقليل حجم المادة إلى 3 إلى 6 مم. تُضبط فتحة الغربال وفقًا للقالب والمنتج، وتُقلَب المطارق عند بلوغ التآكل الحد الأقصى، بحيث يبقى حجم الجسيمات موحدًا طوال الحملة.
3. التجفيف. تدخل المادة إلى المجفف الأسطواني وتخرج بنسبة رطوبة من 8% إلى 12%. تُضبط سرعة الأسطوانة وإنتاجية الموقد ومعدل التغذية معًا أثناء التشغيل التجريبي، ويُفحص رطوبة المخرج بمقياس رطوبة أو باختبار الفرن في بداية كل وردية.
4. التكييف قبل القالب. حيث تتطلب العملية ذلك، يُضاف البخار أو الماء في جهاز تكييف لتليين المادة ورفعها إلى درجة الحرارة التي تضغط عندها بأفضل شكل. تحتاج المادة الخشبية عادةً إلى كمية صغيرة من الماء؛ أما القش والقشور فتتصرف بشكل أفضل مع تكييف قصير بالبخار.
5. التكوير. تُضغط المادة عبر القالب الحلقي بواسطة الأسطوانات، ويقصّ القاطع الكُريّة المبثوقة إلى الطول المطلوب. يراقب المشغّل درجة حرارة القالب وتيار المحرك الرئيسي ومظهر الكُريّات، ويعدّل معدل التغذية وفقاً لذلك.
6. التبريد. تمر الكُريّات الساخنة عبر مبرّد التيار المعاكس، حيث يزيل الهواء المحيط الحرارة وجزءاً من الرطوبة السطحية. تخرج الكُريّة من المبرّد بدرجة حرارة قريبة من درجة حرارة المحيط وبصلابة تسمح بمناولتها دون أن تتفتت.
7. الغربلة وإعادة المواد الناعمة. تمر الحبيبات المبردة عبر غربال اهتزازي. تُفصل المواد الناعمة والحبيبات المكسورة وتُعاد إلى القالب أو إلى المجفف، بينما تُنقل الحبيبات الجاهزة إلى التعبئة.
8. التعبئة والتخزين. تُوزن الحبيبات في أكياس أو أكياس كبيرة، وتُغلق بإحكام، وتُكدّس في مستودع جاف. لا تُكدّس الأكياس مقابل جدار بارد، لأن التكاثف على الجدار ينتقل إلى المنتج.
9. جمع الغبار والتنظيف. يُجمع الغبار من الكسارة والمجفف والمبرد بواسطة مرشح كيسي ويُعاد إلى المنتج؛ يُنظف الأرضية في نهاية الوردية، لأن الغبار المتراكم تحت المعدات يشكل خطر حريق وفقداناً في المنتج في آن واحد.
3.2 عملية تصنيع المعدات
تعتمد موثوقية الخط على طريقة تصنيع الآلات الرئيسية. تنطبق العملية أدناه على الكسارة والمجفف ومطحنة الحبيبات، وهي الآلات الثلاث التي تحمل عبء الخط.
10. اختيار المواد. تُصنع الإطارات والغرف من صفائح Q235B أو Q345B، ويُصنع قالب الحلقة لآلة الحبيبات من الفولاذ السبائكي والبكرات من الفولاذ السبائكي المطروق، ويُسجَّل رقم كل صهرة بحيث يمكن تتبع أي جزء معطّل.
١١. القطع والتشكيل. تُقطع الصفائح على آلة قطع بلازما CNC أو قطع باللهب، وتُشكَّل غرفة الكسارة على مكبس ثني، وتُلفّ أغلفة المجفف على آلة لف الصفائح إلى القطر المحسوب.
12. اللحام. تُلحم الغرف والأغلفة بلحام محمي بغاز CO2 أو لحام قوسي مغمور وفق إجراء ثابت؛ وتُ weld الوصلات المعرّضة للإجهاد بلحام اختراق كامل وتُفحص بحثًا عن المسامية والتقطيع.
13. إزالة الإجهاد. تُلدَّن الحاويات الملحومة وأغلفة المجفف لإطلاق إجهاد اللحام، مما يمنع التشقق تحت الاهتزاز وحرارة التشغيل المستمر.
14. التشغيل الآلي. تُشغَّل مقاعد المحامل ومقاعد القوالب وأوجه الفلنجات وتجاويف التوصيل على معدات CNC، مع تفاوت التجويف حتى IT7 وخشونة السطح حتى Ra 1.6، بحيث يدور الدوار والقالب والمحرك بشكل متحد المركز.
15. المعالجة الحرارية. تُسقى المطارق وتُطَبَّع إلى HRC 52-58؛ تُسقى قالب الحلقة وتُطَبَّع، ثم تُثقب الثقوب أو تُخرم ويُصقل القالب؛ تُقسّى البكرات لمقاومة تآكل المادة.
16. الموازنة الديناميكية. تُوازَن دوارات الكسارة ودوارات مطحنة الحبيبات ديناميكيًا عند سرعة التشغيل إلى درجة G6.3 قبل التجميع، وهو أساس الاهتزاز المنخفض وطول عمر المحامل.
17. التجميع. تُجمَّع المحامل والأعمدة والقوالب والبكرات والمحركات على الإطار، وتُضبط الخلوصات وفقًا للرسم، وتُدار الآلة يدويًا للتأكد من الدوران الحر قبل توصيل الطاقة.
18. الاختبار. تعمل كل ماكينة دون حمل للتحقق من الاهتزاز ودرجة الحرارة والضوضاء، ويُختبر مطحنة الكريات تحت الحمل بمواد للتأكد من الإنتاج والتيار وجودة الكريات عند الإعداد التصميمي.
19. معالجة السطح والتغليف. تخضع الماكينات للتنظيف بالسفع بالكريات وتُطلى بالطلاء الأساسي ثم الطلاء النهائي، وتُركَّب لوحات الأسماء التي تحمل الطراز والقدرة والسرعة والرقم التسلسلي، وتُعبَّأ المعدات في أقسام مع إرفاق رسومات التجميع والمخططات الكهربائية.